
0 руб.
1 530 руб.

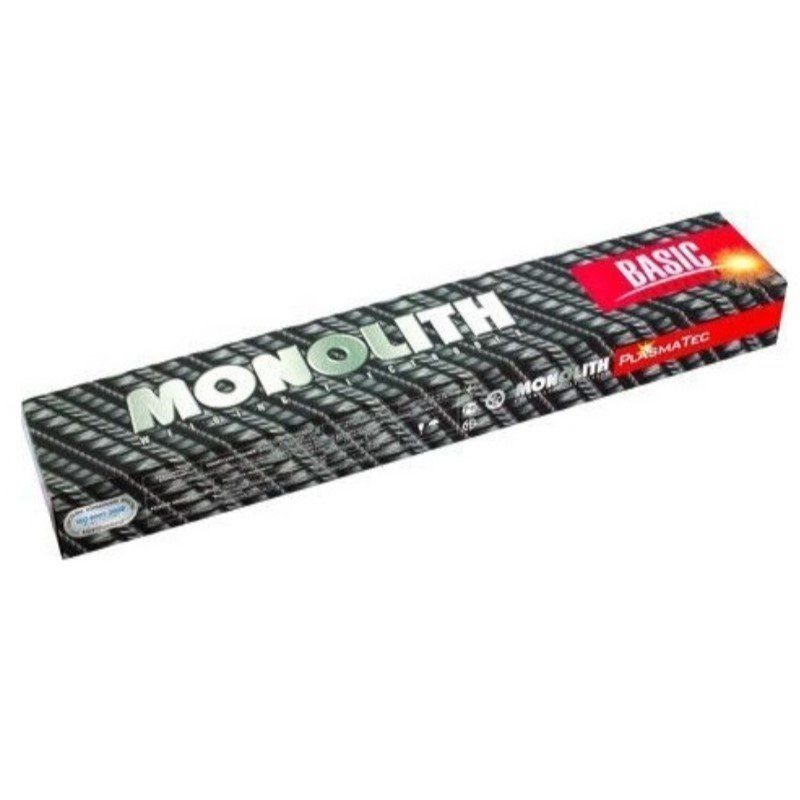
Диаметр: 4 мм
Длина: 450 мм
Вес упаковки: 5 кг
ВИД ПОКРЫТИЯ электродов Монолит УОНИ 13/55 Плазма – основное с железным порошком
Условия применения Коэффициент наплавки – 10,5-11,5 г/А.ч. Расход электродов на 1 кг наплавленного металла - 1,58 кг. Номинальная производительность до 115%.Электроды диаметром от 2,0 мм до 4,0 мм предназначены для сваривания во всех пространственных положениях кроме вертикального «сверху-вниз», а диаметром 5,0 мм – для нижнего, горизонтального на вертикальной площади и вертикального способа.Электроды УОНИ-13/55 ПЛАЗМА предназначены для сварки во всех пространственных положениях ответственных конструкций и трубопроводов из углеродистых и низколегированных сталей с пределом прочности от 500 МПа до 640 МПа, особенно если необходимо обеспечит высокую стойкость сварных соединений против горячих трещин. Имеют широкое применение в мостостроении, судостроении, судоремонте и производстве сосудов работающих под давлением.
ХИМИЧЕСКИЙ СОСТАВ НАПЛАВЛЕННОГО МЕТАЛЛА, %
|
Mn |
Si |
C |
P |
S |
|
1,10-1,50 |
0,40-0,70 |
не более |
||
|
0,09 |
0,020 |
0,020 |
||
МЕХАНИЧЕСКИЕ СВОЙСТВА МЕТАЛЛА ШВА
|
Временное сопротивление, Н/мм2 |
Относительное удлинение, % |
Ударная вязкость, Дж/см2 |
|
500-640 |
26 |
180 |
ДОПОЛНИТЕЛЬНЫЕ СВЕДЕНИЯ
Электроды УОНИ-13/55 ПЛАЗМА отличаются высокой прочностью метала шва, а также обеспечивают получение металла шва с особой металлургической чистотой и низким содержанием водорода. Возможность сваривания на переменном токе исключает действие магнитного дутья. Мелкокапельный перенос металла при сварке УОНИ-13/55 Плазма обеспечивает лучшую стабильность горения дуги и формирование металла шва. Благодаря добавлению железного порошка в обмазку электрода на 20 % возросла эффективность использования УОНИ 13/55 ПЛАЗМА при этом:
компенсированы потери металла на выгорание и разбрызгивание;
снижен расход электродов 10-15%;
увеличена производительность наплавки на 8–10 %;
шлак не затекает в сварочную ванну, формируется ровный мелкочешуйчатый шов, а образующаяся шлаковая корка очень легко удаляется.
УПАКОВОЧНЫЕ ДАННЫЕ
|
Диаметр, мм |
Длина, мм |
Вес электрода, г |
Количество электродов в пачке, шт. |
Вес пачки, кг |
|
2,5 |
350 |
24-25 |
40-41; 100-104 |
1; 2,5 |
|
3,0 |
350 |
32-33 |
30-31; 75-78; 151-156 |
1; 2,5; 5 |
|
3,2 |
350 |
36-37 |
27; 67-69 |
1; 2,5 |
|
4,0 |
450 |
68-69 |
36; 72-73 |
2,5; 5 |
|
5,0 |
450 |
100-101 |
25; 50 |
2,5; 5 |
ПРОКАЛКА ПЕРЕД СВАРКОЙ
В случае увлажнения прокалка (380-420) °С - 60 мин.