
0 руб.
1 920 руб.

Диаметр: 2 мм
Вес упаковки: 1 кг
Вид покрытия – основное
|
AWS A 5.4:E 347-15 |
ISO 3581-А - E 19 9 Nb В 22 |
ГОСТ 9466
10052 |
Э-08Х20Н9Г2Б-ЦЛ-11--ВД
Е 2005-Б 20
|
ТУ У 13668923.001-97
Назначение и область применения
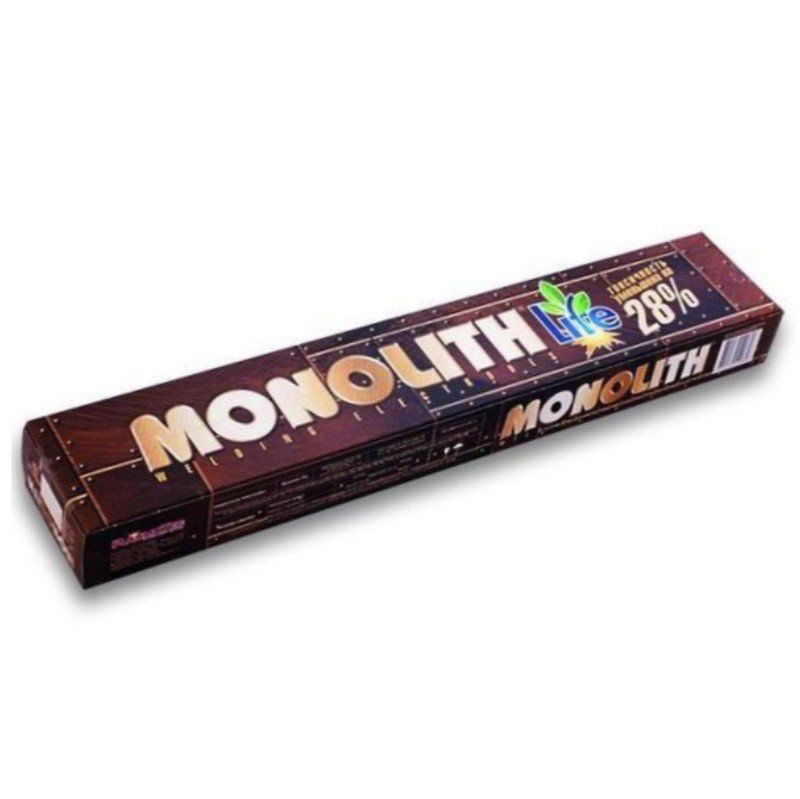
Электроды МОНОЛИТ ЦЛ-11 предназначены для сварки ответственных изделий из коррозионно-стойких хромоникелевых сталей марок 12Х18Н10Т, 12Х18Н9Т, 08Х18Н12Т, 08Х18Н12Б и им подобных, работающих в агрессивных средах, когда к металлу шва предъявляют требования стойкости к межкристаллитной коррозии.
Условия применения
Перед сваркой электродами ЦЛ-11 поверхность свариваемого металла необходимо очистить от всех загрязнений. При сваривании поддерживать короткую дугу и осуществлять сварку по возможности узкими валиками (без поперечных колебаний).
Электроды ЦЛ-11 диаметром до 4,0 мм включительно используются для сварки постоянным током обратной полярности во всех пространственных положениях, за исключением вертикального "сверху-вниз". Электроды диаметром свыше 4,0 мм применяются для сварки во всех положениях, кроме потолочного и вертикального.
Химический состав наплавленного металла, %
|
C |
Si |
Mn |
Cr |
Ni |
Nb |
S |
P |
|
0,05-0,12 |
1,3 |
1,0-2,5 |
18,0-22,0 |
8,0-10,5 |
0,7-1,30 но не менее 8С |
не более |
|
|
0,020 |
0,030 |
||||||
Содержание феритной фазы в наплавленном металле: 2,5-10%
Механические свойства металла шва
|
Временное сопротивление, Н/мм2 |
Относительное удлинение, % |
Ударная вязкость,
Дж/см2 |
|
540 |
22 |
80 |
Особые свойства
Получаемый в процессе сварки электродами ЦЛ-11 шов обладает повышенной коррозийной устойчивостью, прочен и имеет привлекательный товарный вид. Это обеспечивается благодаря низкому содержанию газов и различных вредных примесей. Одной из отличительных особенностей марки ЦЛ-11 является то, что они рекомендованы при работе с конструкциями, имеющими повышенными требованиями касательно устойчивости к образованию межкристаллитной коррозии.
Сварочные данные
|
Сила сварочного тока, А, для электрода диаметром, мм |
||||
|
2 |
2,5 |
3,0 |
4,0 |
5,0 |
|
30-55 |
40-65 |
50-90 |
110-150 |
120-180 |
Упаковочные данные
|
Диаметр, мм |
Длина, мм |
Вес электрода, г |
Количество электродов в пачке, шт. |
Вес пачки, кг |
|
3,0 |
350 |
27-28 |
36-37 |
1 |
|
4,0 |
350 |
47-48 |
20-21 |
1 |
Аналоги
|
Производитель |
Марка электродов |
|
ESAB |
OK 61.85 |
|
ЛЭЗ |
ЛЭЗ ЦЛ-11 |
|
СпецЭлектрод |
ОЗЛ-7 |
Прокалка перед сваркой
В случае увлажнения прокалка (180-200) °С - 60 мин.