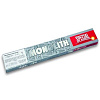

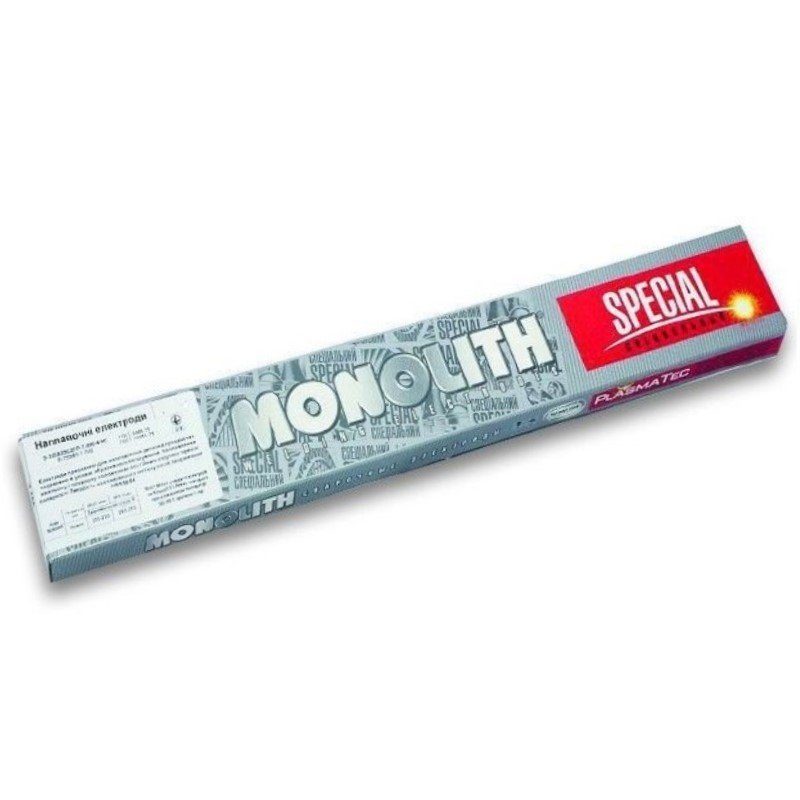
Диаметр: 4 мм
Длина: 450 мм
Вес упаковки: 1 кг
Электроды МОНОЛИТ Т-590 предназначены для наплавки деталей, работающих в условиях преимущественно абразивного изнашивания с умеренными ударными нагрузками. Используются для наплавки зубьев ковшей экскаваторов работающих при абразивном износе в песчаном грунте, ножей дорожных машин, лемехов плугов, дисков и лап культиваторов сельхозмашин, лезвия шнеков смесительных машин, лопатки дымососов, щеки дробилок и др. Наплавленные электродами Т-590 перечисленные детали обладают отличными износоустойчивыми и прочностными эксплуатационными характеристиками.
МОНОЛИТ Т-590 лучше применять для наплавки быстроизнашивающихся поверхностей, работающих в абразивной среде, а также там, где требуется повышенная твердость. Без термической обработки они позволяют получать менее пластичный метал шва, но с твердостью HRC 58-64. Высокая твердость металла, наплавленного этими электродами, получается в результате введения в состав покрытия особых легирующих элементов.
Перед наплавкой необходимо очистить свариваемую деталь от загрязнений, ржавчины, масла. Не рекомендуется – во избежание выкрашивания- производить наплавку стальных деталей более чем в два слоя, чугунных в один слой. При большом износе детали нижние слои следует наплавлять другими электродами, выбор которых зависит от состава основного металла. Для углеродистых низколегированных сталей предварительный слой можно наплавить электродами Монолит РЦ, Стандарт РЦ, для сталей легированных марганцем электродами УОНИ 13/55 Плазма. Наличие поперечных микротрещин является не дефектом, а показателем высокой твёрдости наплавки.
Параметры сварки электродами МОНОЛИТ Т-590
Прокалка перед сваркой: При нормальных условиях хранения не требуют прокалки перед сваркой. В случае увлажнения прокалка перед сваркой: 240-260°С 60 мин.
| Диаметр электродов МОНОЛИТ Т-590, мм | Длина электродов МОНОЛИТ Т-590, мм | Сварочный ток, A |
| 4,0 | 450 | 200-220 |
| 5,0 | 450 | 250-270 |
Положение электродов МОНОЛИТ Т-590 при сварке
Наплавку проводить в нижнем и наклонном положениях постоянным током обратной полярности узкими валиками или с небольшими колебаниями электрода. Также наплавку можно проводить переменным током на холостом ходу (не более 60 В).
Упаковка электродов МОНОЛИТ Т-590
| Диаметр электродов МОНОЛИТ Т-590, мм | Длина электродов МОНОЛИТ Т-590, мм | Количество электродов в пачке, шт | Вес пачки, кг |
| 4,0 | 450 | 10 | 1 |
| 5,0 | 450 | 6 | 0,9 |