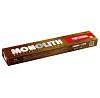

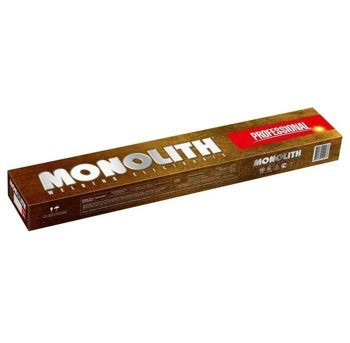
Длина: 350 мм
Вес упаковки: 2,5 кг
Сварочные электроды Монолит Professional (Е50)
Параметры сварочных электродов Монолит Professional (E50):
ВИД ПОКРЫТИЯ – рутиловое толстое
| AWS A 5.1:E 6013 | ISO 2560-A-E 42 0 RR 12 | ГОСТ 9466: |
Э 50 –Монолит--УД Е 512 (3) Р 21 |
ТУ У 28.7-34142621-002:2009
НАЗНАЧЕНИЕ И ОБЛАСТЬ ПРИМЕНЕНИЯ
Электроды МОНОЛИТ предназначены для ручной дуговой сварки конструкций из углеродистых марок сталей, поставляемых по ДСТУ 2651-2005/ГОСТ 380-2005 (Ст 0, Ст 1, Ст 2, Ст 3 всех ступеней раскисления – "КП", "ПС", "СП") и по ГОСТ 1050-88 (05кп, 08кп, 08пс, 08, 10кп, 10пс, 10, 15кп, 15пс, 15, 20кп, 20пс, 20). Применяются для сварки угловых, стиковых и в напуск соединений металла толщиной от 1,0 до 20,0 мм.
Условия применения
Коэффициент наплавки – 8,0-9,0 г/А.ч. Расход электродов на 1 кг наплавленного металла - 1,7 кг.
Электроды диаметром от 2,0 мм до 4,0 мм предназначены для сварки во всех пространственных положениях кроме вертикального "сверху-вниз", а диаметром 5,0 мм – для нижнего, горизонтального на вертикальной плоскости и вертикальным способом "снизу-вверх".
ХИМИЧЕСКИЙ СОСТАВ НАПЛАВЛЕННОГО МЕТАЛЛА
| Mn | C | Si | P | S |
| 0,40 - 0,65 | не более | |||
| 0,11 | 0,15 - 0,45 | 0,035 | 0,030 | |
МЕХАНИЧЕСКИЕ СВОЙСТВА МЕТАЛЛА ШВА
|
Временное сопротивление, Н/мм2 |
Относительное удлинение, % |
Ударная вязкость, Дж/см2 |
| 510 – 610 | 22,0 | 78 |
ОСОБЫЕ СВОЙСТВА
Электроды обладают способностью производить сварку в неблагоприятных для других марок электродов условиях. Вокруг дуги возникает газовый пузырь, который оттесняет воду и обеспечивает приемлемые условия для процесса сварки, что дает возможность варить поврежденные водопроводы, находящиеся под давлением до 1 атм.
Электроды МОНОЛИТ обеспечивают легкое начальное и повторное зажигание. Характеризуются спокойной и стабильной дугой, малым разбрызгиванием, хорошей отделяемостью шлака, прекрасным формированием шва, особенно для сварки листовых сталей и стальных конструкций, подверженных статическим и динамическим нагрузкам, сварки резервуаров и трубопроводов, где требуется обеспечение высоких механических свойств швов.
РЕЖИМЫ СВАРКИ
|
Сила сварочного тока (А), для электрода диаметром, мм |
|||
| 2,5 |
3,0 |
4,0 |
5,0 |
| 50-100 |
60-120 |
120-190 |
240 |
Сварку проводить постоянным током любой полярности (рекомендуется обратной «+» на электроде или переменным током от трансформатора с напряжением холостого хода не менее 50 В.)
УПАКОВОЧНЫЕ ДАННЫЕ
|
Диаметр, мм |
Длина, мм |
Количество электродов в пачке, шт. |
Вес пачки, кг |
|
2,50 |
350 |
49-51; 123-127 |
1; 2,5 |
|
3,00 |
350 |
33-34; 83-88 |
1; 2,5 |
|
4,00 |
450 |
76-78 |
5 |
|
5,00 |
450 |
56 |
5 |
АНАЛОГИ
|
Производитель |
Марка электродов |
|
ESAB |
OK 43.32 |
|
Oerlikon |
Overcord S, Fincord |
|
Lincoln Electric |
MGM-50K |
ПРОКАЛКА ПЕРЕД СВАРКОЙ
При нормальных условиях хранения не требуют прокалки перед сваркой; в случае увлажнения сушка перед сваркой: 110±5°С 60 мин.